 Select Languange
 English
 Poland
 French
 Japanese
 Italy
Cómo una densificadora de poliestireno resuelve el problema de los retales en los prefabricados de construcción
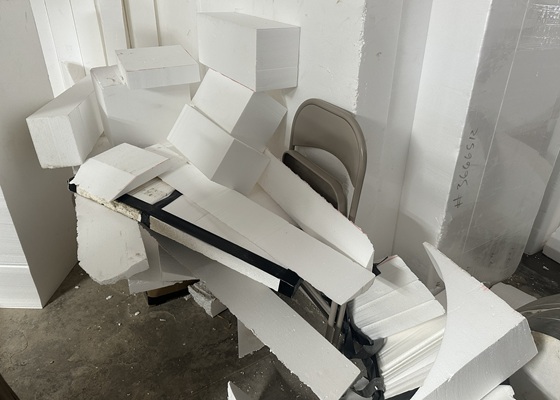
En la construcción española, el poliestireno expandido —el corcho blanco, como se le llama en obra— dejó de ser solo aislamiento. En lo estructural, casetones y bloques para aligerar forjados; en lo decorativo, cornisas, líneas de forjado y molduras, además del enorme volumen de sistemas SATE. En la transformación de prefabricados es uno de los materiales más usados.
El corte con hilo caliente y el mecanizado CNC dan piezas precisas. También retales, todos los días. Ese descarte limpio y seco dibuja una vía de reciclaje de corcho blanco que muchas fábricas aún no tienen ordenada.
ANAPE, la asociación nacional del sector, reconoce que el volumen del EPS encarece de forma notable la recogida, el almacenamiento y el transporte. La red EcoEPS —16 centros en 11 comunidades autónomas— muestra la salida: tras triturar y compactar, la densidad pasa de 20–25 kg/m³ a varios cientos, y un solo camión carga lo que antes exigía una docena de viajes. (Fuente: anape.es)
La demanda de material reciclado ya existe
Tres frentes empujan a la vez. La Ley 7/2022 de residuos refuerza la separación y la responsabilidad del productor en los residuos de construcción y demolición. El nuevo Reglamento Europeo de Productos de Construcción (UE) 2024/3110 exige desvelar, paso a paso, la información ambiental de los productos. Y en la contratación pública ecológica, el contenido de material reciclado ya suma puntos de verdad, no de imagen.
Grupo Valero, primer fabricante español de EPS, opera una línea de reciclaje dentro de su propia planta, y la ruta principal de la red EcoEPS consiste en reincorporar el EPS triturado a nuevos productos. El círculo existe. Lo cual deja una lectura incómoda: esos retales limpios y de origen conocido no son basura que se paga por retirar, sino materia prima que puede volver a la cadena de suministro. La demanda está asegurada. La pregunta es de dónde sale material reciclado limpio, compactado y entregable.
Cómo gestionar los residuos de poliespán en construcción: tres cargas diarias
La primera es administrativa. Los residuos de EPS exigen el registro como productor, un documento de identificación en cada traslado, transporte mediante gestor autorizado y un archivo documental que debe poder mostrarse en cualquier inspección. Cuantas más recogidas, más papeleo.
La segunda es logística. Los centros EcoEPS cubren 11 comunidades, pero los transformadores están repartidos por los polígonos industriales de Madrid, Valencia, Cataluña y Andalucía. Para una empresa pequeña, el volumen mensual no alcanza el umbral de recogida; llevarlo uno mismo a un centro lejano cuesta más de lo que vale el material.
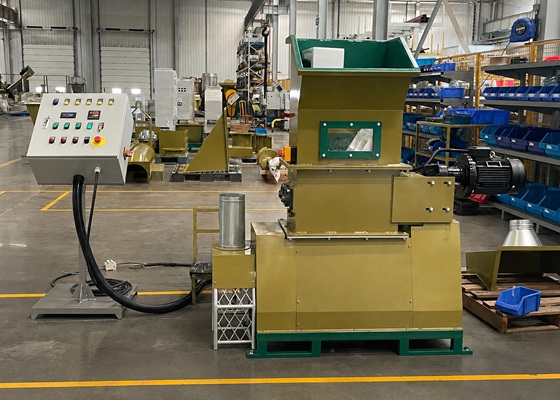
La tercera es de planta. El EPS suelto llena el patio en pocos días, el viento lo esparce y su acumulación eleva la carga de incendio y con ella la prima del seguro. Mientras tanto, ocupa espacio productivo y consume horas de gestión.
Compactar en planta: acercar el reciclaje al punto de origen
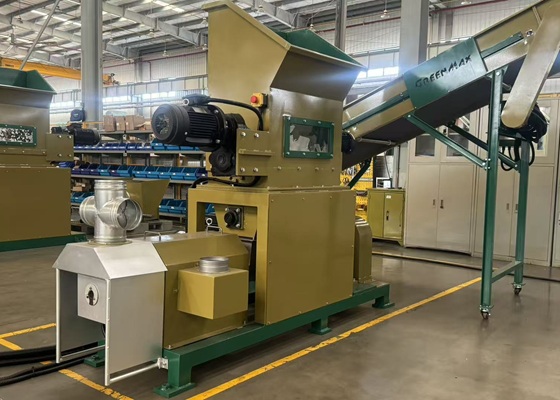
Las tres cargas apuntan a la misma respuesta práctica a cómo gestionar los residuos de poliespán en construcción: no esperar al reciclador, sino instalar una densificadora de poliestireno en la propia nave y reducir el volumen el mismo día en que se genera.
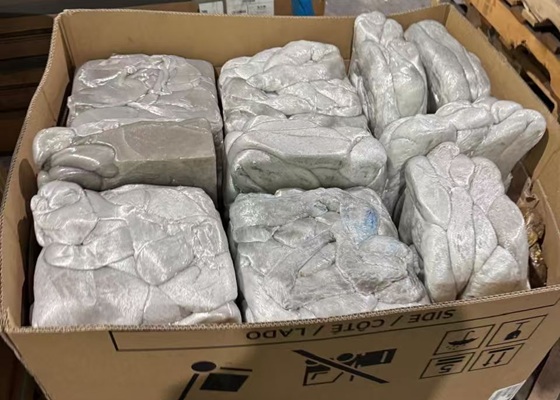
El material se tritura, se funde en caliente y se compacta mediante tornillo hasta formar bloques densos, con una reducción de volumen de alrededor de 90:1. La espuma que llenaba jaulones y esquinas de almacén se convierte en bloques apilables y pesables. Cada camín carga mucho más, los intervalos entre recogidas se alargan y los documentos de traslado, la carga y la planificación del transporte se multiplican por menos. Para el reciclador, pesar y valorar el material resulta por fin sencillo.
Para que la compactación mejore de verdad el reciclaje de corcho blanco, el orden en origen pesa tanto como la máquina. El EPS blanco, el EPS grafito y las piezas con cemento, adhesivos o insertos metálicos deben gestionarse por separado; los retales limpios de producción, nunca mezclados con escombro de obra. Cuanto más estable la pureza, más fácil entra el bloque en la granulación o en nuevos productos.
Elegir el modelo según los residuos de cada mes
Una densificadora de poliestireno no se elige por tamaño, sino por ajuste: los residuos que genera la fábrica, el ritmo de producción y el espacio disponible.
El modelo mini encaja con 1–2 toneladas al mes. Suelen ser cortadores pequeños centrados en decoración, con un resto de material que se aparta una vez por semana. Con unos 50 kg/h y un cuerpo compacto, basta reservar una franja de pared; la nave apenas se entera.
El modelo estándar responde a 3–5 toneladas mensuales, el rango habitual de los fabricantes de prefabricados estructurales. Con 100 kg/h, una tonelada se procesa en unas 10 horas: una jornada algo extendida o dos turnos cortos.
Por encima de 5 toneladas, conviene partir del modelo de 200 kg/h —una tonelada en unas 5 horas—. A esa escala, el cuello de botella suele estar en el recorrido del material, no en la máquina. Colocar la densificadora junto a la línea principal y planificar la ruta de carga y salida de bloques ahorra más mano de obra que cualquier salto de potencia.
Si el volumen mensual es dudoso, hay un método simple: anotar las bolsas de retales de cuatro semanas, pesar dos de ellas y multiplicar. Conviene elegir un punto por encima de la estimación antes que ir al límite: la capacidad sobrante es la que mantiene el patio vacío todos los días.