Select Languange
 English
 Poland
 French
 Japanese
 Italy
¿Cómo elegir una máquina de reciclaje de polietileno espumado en España? 7 aspectos que suelen pasarse por alto
En España, el polietileno espumado también se conoce como espuma de PE o espuma EPE. Se utiliza habitualmente para proteger productos electrónicos, componentes de automoción y muebles durante el almacenamiento y el transporte.
Al planificar el reciclaje de espuma de polietileno, no basta con estudiar cómo reducir su volumen. También es necesario comprobar si el material es reciclable por vía térmica, cómo responde después de la compresión y qué formato acepta el comprador final. Estos siete aspectos influyen directamente en la elección del equipo.
1. Comprobar primero si la espuma está reticulada
Antes de elegir una máquina de reciclaje de polietileno espumado, conviene distinguir entre espuma de PE reticulada y no reticulada.
La espuma no reticulada conserva sus propiedades termoplásticas, por lo que puede compactarse, fundirse o transformarse posteriormente en granza. La espuma reticulada, en cambio, no vuelve a fundirse de forma convencional y suele requerir otras vías de aprovechamiento, como la trituración para cargas o rellenos.
Si el objetivo es compactar o fundir el residuo para su posterior reciclaje, la identificación del material debe realizarse antes de seleccionar la máquina.
2. La elevada recuperación elástica dificulta la compactación
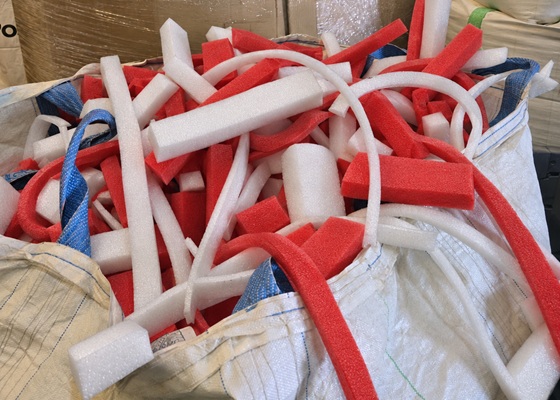
El polietileno espumado es flexible y recupera buena parte de su forma después de ser comprimido. Cuando se emplea únicamente presión mecánica, los bloques pueden abrirse, agrietarse o volver a quedar sueltos durante el almacenamiento.
Por este motivo, una compactadora de espuma PE basada en tornillo necesita un sistema que estabilice la salida. La termofijación ligera de la superficie permite que el bloque conserve su forma y evita que el material vuelva a expandirse durante la manipulación y el transporte.
3. Compactación o fusión: dos rutas para reciclar espuma de PE
Existen dos métodos principales para reducir el volumen de la espuma de PE. El primero combina compactación por tornillo y termofijación superficial, con una relación aproximada de 50:1. El segundo funde completamente el material y lo extruye en forma de lingote, alcanzando hasta 90:1.
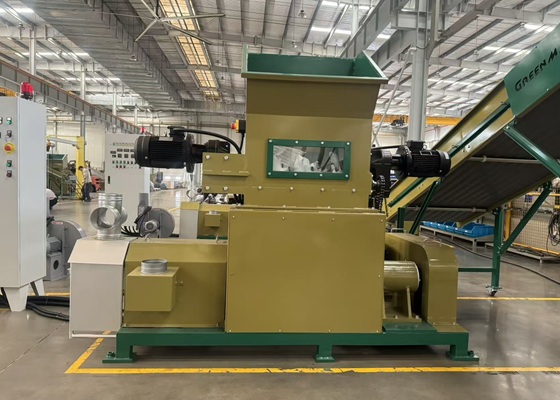
La compactadora de espuma PE GREENMAX ZEUS tritura el material, lo comprime mediante un tornillo y aplica calor únicamente sobre la superficie del bloque. El modelo Z-C100 tiene una potencia total aproximada de 20,45 kW y produce bloques con una densidad habitual de 200 a 400 kg/m³. Al no fundir por completo la espuma, su consumo energético y la generación de olores son relativamente bajos.
El densificador de espuma de PE GREENMAX MARS calienta y funde el residuo antes de extruirlo y enfriarlo. Los lingotes obtenidos pueden alcanzar densidades de 600 a 800 kg/m³. Esta alternativa resulta adecuada cuando la distancia de transporte es elevada, el espacio de almacenamiento es limitado o el comprador acepta material fundido.
| Parámetro | Z-C100 | M-C100 |
|---|---|---|
| Capacidad de procesamiento | 100 kg/h | 100 kg/h |
| Potencia total | 20,45 kW (27,4 hp) | 25,1 kW (33,7 hp) |
| Relación de reducción de volumen | 50:1 | 90:1 |
| Densidad del material compactado | 200–400 kg/m³ | 600–800 kg/m³ |
| Dimensiones (L × An.) | 4,06 × 0,57 m | 2,03 × 1,5 m |
| Peso | 1650 kg | 1500 kg |
4. Retirar cintas, etiquetas y materiales compuestos
Los embalajes de EPE suelen contener cintas adhesivas, etiquetas, cartón o películas laminadas. Si estos elementos entran en la máquina, pueden alterar la alimentación, reducir la pureza del bloque y aumentar el desgaste de los componentes de trituración y compactación.
Lo más práctico es separar en origen los recortes limpios de producción y los embalajes usados. Las láminas, bobinas y piezas gruesas también conviene procesarlas por lotes, ya que su comportamiento durante la alimentación no es el mismo.
5. Revisar la alimentación eléctrica, la ventilación y el mantenimiento
Las instalaciones industriales españolas suelen trabajar con alimentación trifásica de 400 V y 50 Hz. Aun así, antes de confirmar el pedido deben comprobarse la tensión disponible, la capacidad del cuadro eléctrico y el tipo de conexión.
Un densificador de espuma de PE genera calor y ciertos olores durante la fusión, por lo que necesita espacio para ventilación, extracción y disipación térmica. Los sistemas de compactación con calentamiento superficial requieren menos ventilación, aunque también deben instalarse en una zona de trabajo adecuada.
La resistencia del EPE provoca desgaste en tornillos y cuchillas, especialmente cuando se procesan embalajes de gran tamaño de forma continua. Conviene revisar de antemano el material de las piezas de desgaste, su vida útil estimada y la disponibilidad de repuestos.
6. Probar la máquina con los residuos reales
La densidad, el espesor, la dureza y la recuperación elástica pueden variar mucho entre distintas espumas de PE. Por eso, la capacidad indicada en la ficha técnica debe considerarse una referencia, no un resultado garantizado para cualquier residuo.
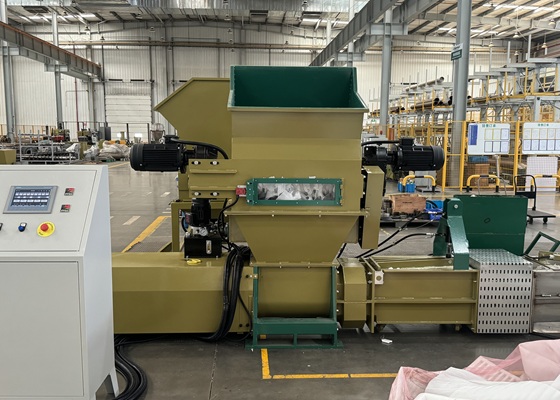
La prueba debe realizarse con los materiales generados habitualmente por la empresa. Durante el ensayo se comprueba si la alimentación es estable, si el bloque mantiene su forma, qué densidad alcanza y si el caudal real se adapta al ritmo de producción. La velocidad del tornillo, la longitud del bloque y la temperatura de termofijación también pueden ajustarse a partir de estos resultados.
Una prueba con material propio aporta más información que la comparación aislada de parámetros entre distintas máquinas.
7. Consultar las ayudas disponibles y la normativa de envases
España ha apoyado proyectos de reducción de residuos y reciclaje de plásticos mediante programas como el PERTE de Economía Circular. Sin embargo, estas ayudas se conceden mediante convocatorias competitivas y no se obtienen automáticamente al comprar una máquina.
La convocatoria estatal de 2024 para el sector del plástico ya está cerrada. Antes de invertir, las empresas deben consultar los programas vigentes del MITECO, de su comunidad autónoma y de las administraciones locales, además de confirmar los plazos y requisitos antes de formalizar la compra.
El Reglamento europeo sobre envases y residuos de envases, PPWR, es aplicable desde el 12 de agosto de 2026. Sus requisitos sobre reciclabilidad, recogida y uso de materiales reciclados se introducirán de forma progresiva. Para las empresas que generan residuos de EPE de manera continua, establecer desde ahora un sistema de separación y reducción de volumen puede disminuir los costes de almacenamiento y transporte, además de facilitar una gestión conforme a la normativa.